 Адрес демозала: Москва, улица Новохохловская, 21 к2/c2


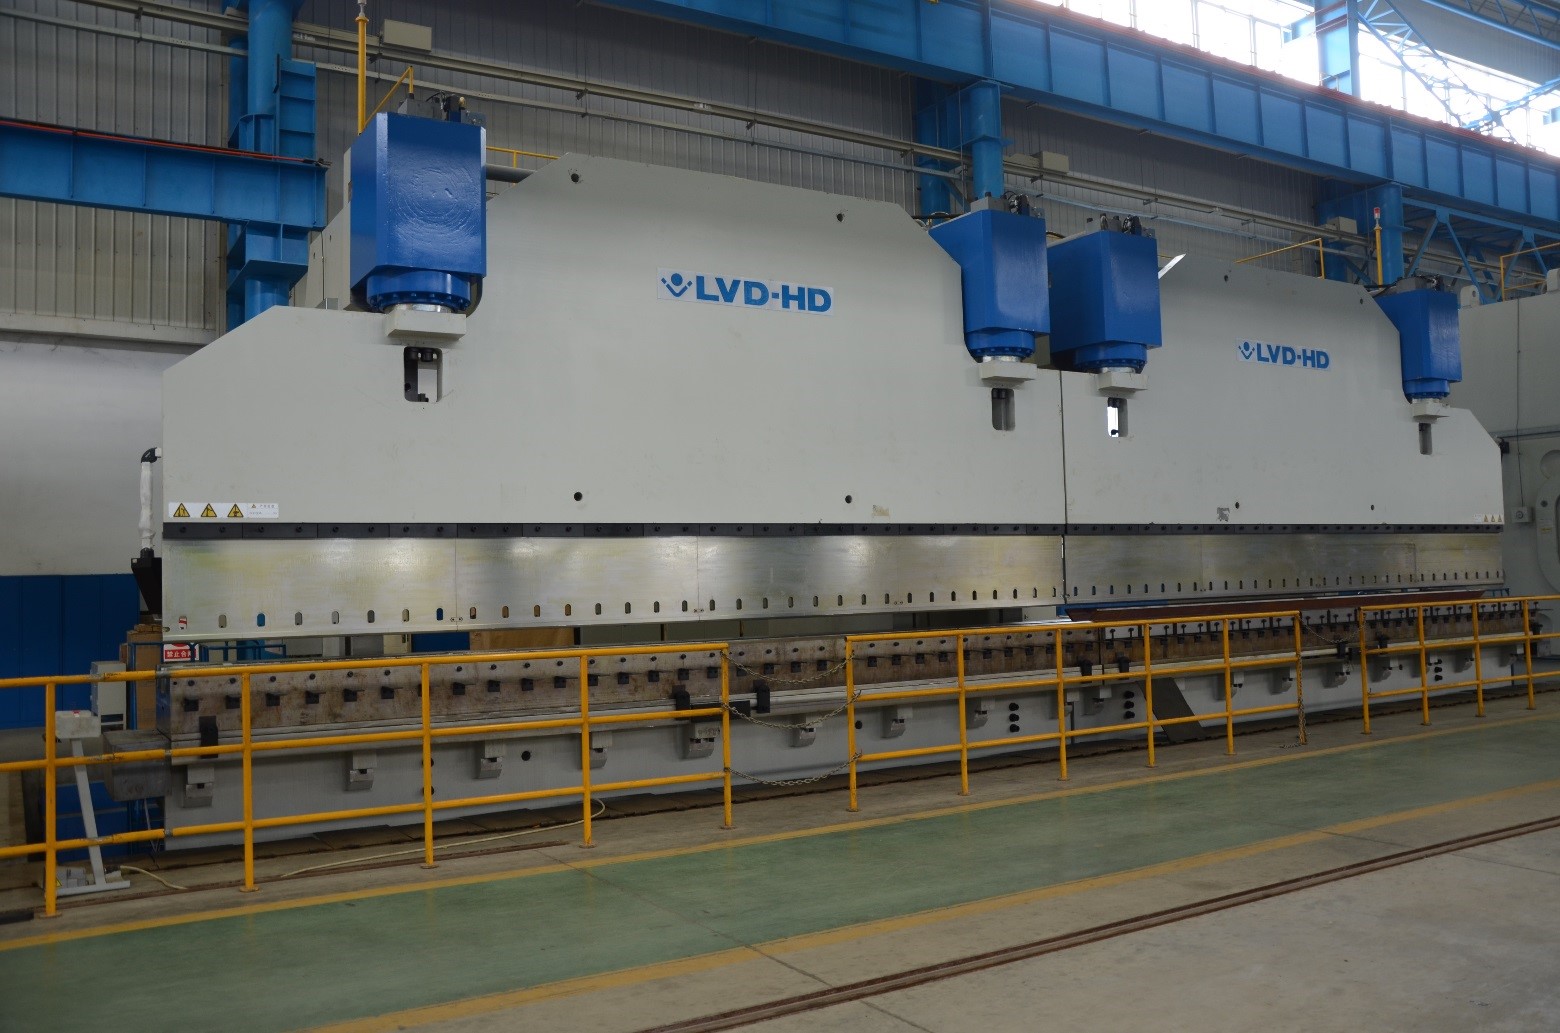
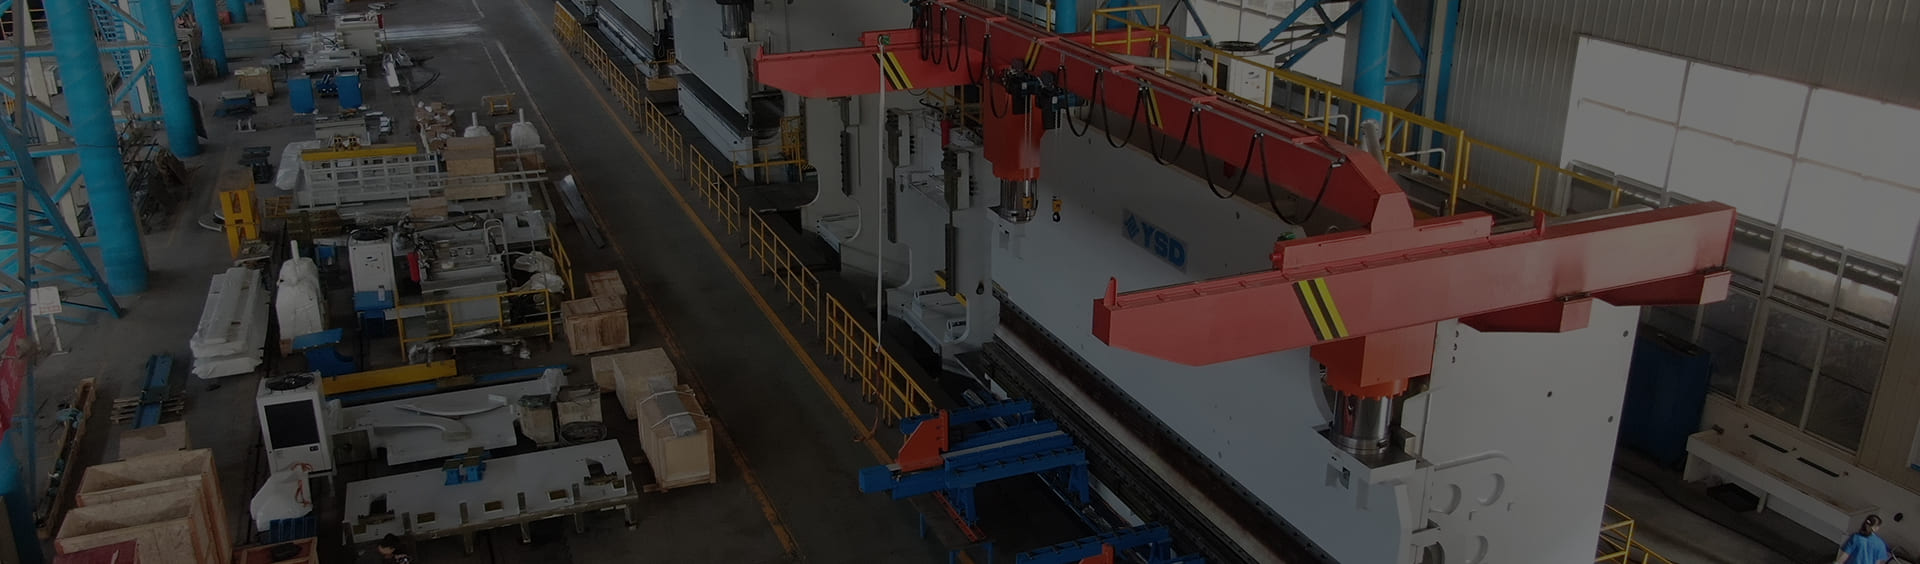
Рама (станина) листогибочных прессов YSD в зависимости от требуемого усилия и длины гиба может быть либо сварного, либо сборного типа, и изготавливается в строгом соответствии с технологией компании LVD n.v (Бельгия). Проектирование рамы осуществлено методом конечных элементов на программном обеспечении ANSYS/UG. Механическая обработка рамы происходит на крупногабаритных фрезерных порталах за один установ (без перебазирования), а снятие остаточных напряжений осуществляется вибрационным методом по немецкой технологии. Такой подход позволяет повысить точность расположения установочных отверстий и монтажных поверхностей, и гарантирует высокое качество сборочных работ на последующих этапах производства оборудования.
В основе гидравлической системы прессов YSD взята модульная система построения гидравлики от компании LVD n.v (Бельгия). С целью минимизации технического обслуживания и контроля состояния системы, было уменьшено количество трубопроводов и соединений. Все основные элементы гидравлики: гидроцилиндры, штоки, блоки производятся из цельных заготовок в цехах YSD и тестируются в сборе под рабочим давлением перед установкой на пресс. Листогибочные прессы YSD комплектуются пропорциональными серво-клапанами BOSCH-REXROTH (Германия) и уплотнениями MERKEL (Германия). Подача масла осуществляется шестерёнчатым насосом высокого давления VOITH (Германия).
При работе прессов в режиме «тандем» перемещение гибочных балок контролируется системой ЧПУ MASTER (ведущего) пресса по четырем осям: Y1-Y2 – оси MASTER (ведущего) пресса и Y2-Y4 – оси SLAVE (ведомого) пресса. Контроль перемещения и синхронизация работы гибочных балок осуществляется посредством 4-х оптических датчиков линейного перемещения (точность измерения 0,005 мм). от компании HEIDENHAIN, установленных на каждом прессе. Датчики закреплены на специальных скобах, которые соединены со столом пресса. Такое расположение датчиков исключает влияние деформаций в боковых стойках прессов, возникающих вследствие высоких нагрузок. Наличие контроля с обратной связью гарантирует точность позиционирования гибочной балки в пределах от ±0,01 мм до ±0,03 мм, в зависимости от усилия прессов и длины гиба. Использование системы ЧПУ с системой обратной связи, построенной на применении оптических датчиков линейного перемещения, позволяет осуществлять программируемый и контролируемый на протяжении всего рабочего цикла перекос гибочных балок, необходимого для осуществления гибки, например, конических опор освещения, или других подобных деталей.
Механическая клиновая система антипрогиба (бомбирование) с ЧПУ-управлением компенсирует прогиб балки и стола, обеспечивая постоянный угол гиба по всей длине детали. Работа системы основана на смещении клиньев верхней части стола относительно нижней. При этом система ЧПУ пресса рассчитывает требуемую величину смещения клиньев (компенсация прогиба), исходя из длины, толщины, усилия и характеристик материала детали в автоматическом режиме. В случае повышенных требований к точности выпускаемого изделия, клиновая система разбивается на несколько сегментов, приводимых от электродвигателей в отдельности, что позволяет наиболее точно компенсировать прогиб системы стол/ балка. При таком решении точность регулировки клиновой системы составляет ±0,015 мм.
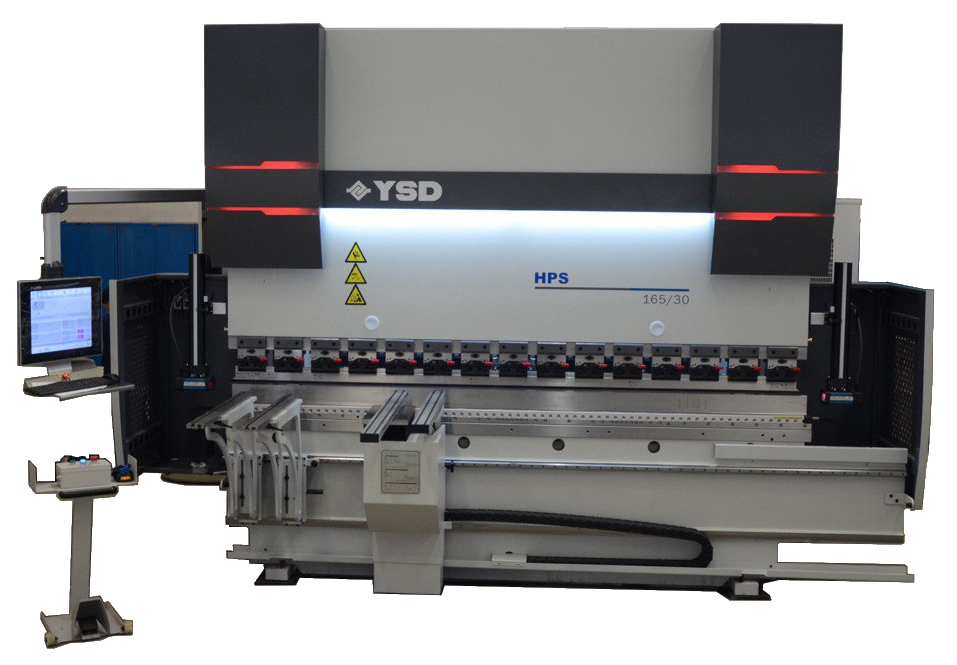
По умолчанию на листогибочные прессы YSD устанавливается система ЧПУ DELEM, представляющая собой систему управления на основе графического пользовательского интерфейса. Цветной сенсорный TFT-экран высокого разрешения с диагональю от 17 дюймов обеспечивает доступ к интерфейсу системы и основным её функциям. Программирование и управление станком осуществляется посредством сенсорной навигации с помощью «горячих клавиш». Наличие USB-интерфейса позволяет осуществлять быстрое резервное копирование на съемный носитель управляющих программ, библиотек инструмента и материалов. Система ЧПУ DELEM позволяет контролировать до 24 различных ЧПУ осей. Опционально, прессы могут быть оснащены системой ЧПУ Cybelec (Швейцария) или Cadman Touch от компании LVD n.v (Бельгия).